Gas buang dari tenaga panas, metalurgi, kimia, semen dan industri lainnya mengandung SO₂ dalam jumlah besar. Sistem desulfurisasi gas buang basah (FGD) adalah perlengkapan standar untuk kepatuhan emisi, konservasi energi, dan pengurangan karbon. Sebagai peralatan listrik inti FGD, pompa desulfurisasi menghasilkan bubur padat yang bersifat korosif dan secara langsung menentukan efisiensi desulfurisasi dan stabilitas sistem.
Dikombinasikan dengan praktik operasi industri, artikel ini menguraikan fungsi inti, prinsip kerja, desain struktural, parameter kinerja, poin utama pengoperasian & pemeliharaan, serta tren industri pompa desulfurisasi secara ringkas, membantu pembaca dengan cepat menguasai pengetahuan inti dan memecahkan masalah dalam pemilihan model serta pengoperasian & pemeliharaan.
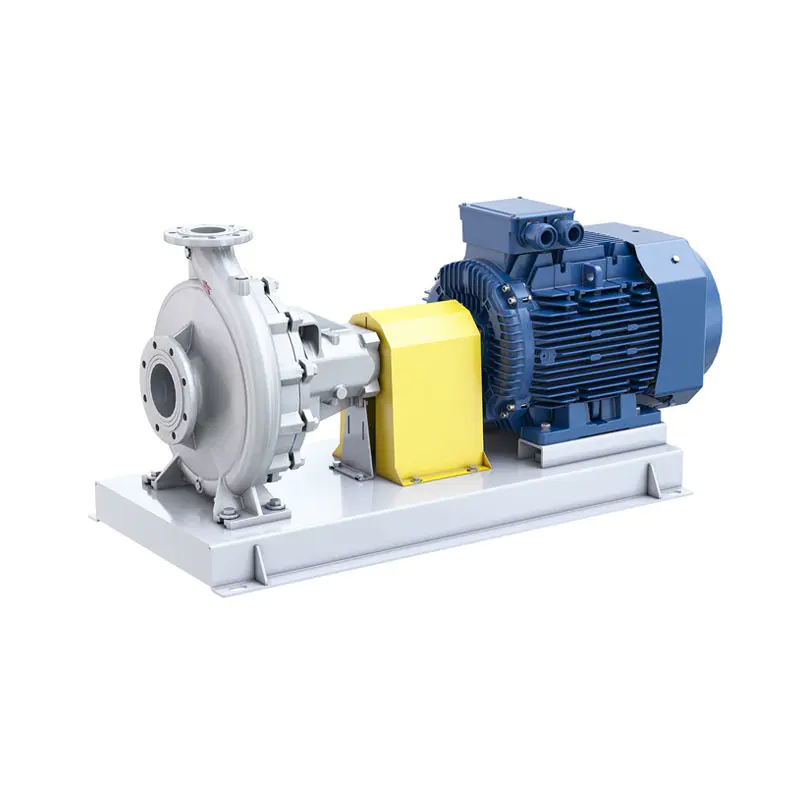
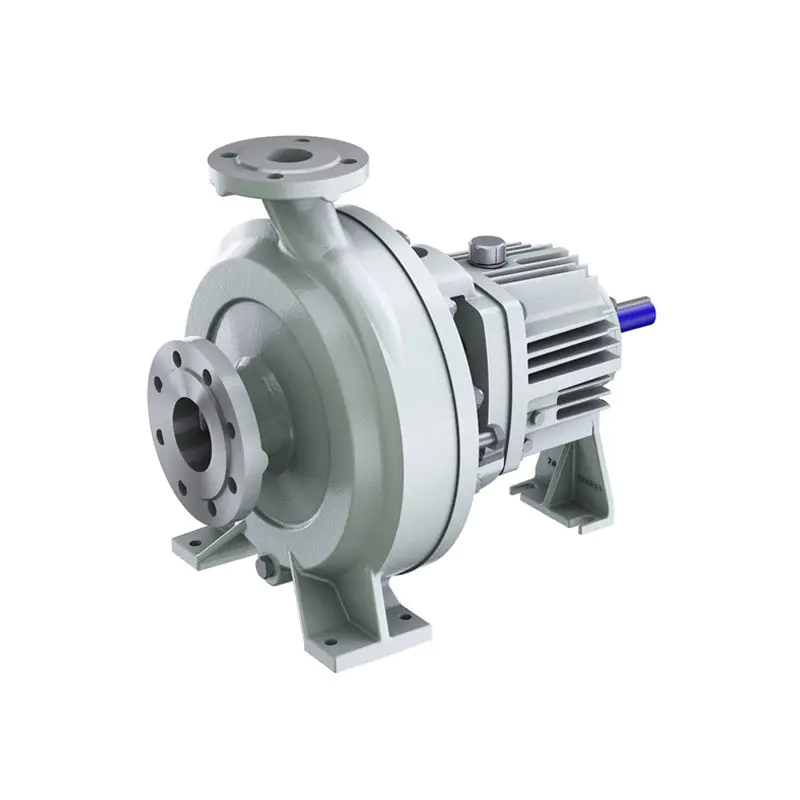
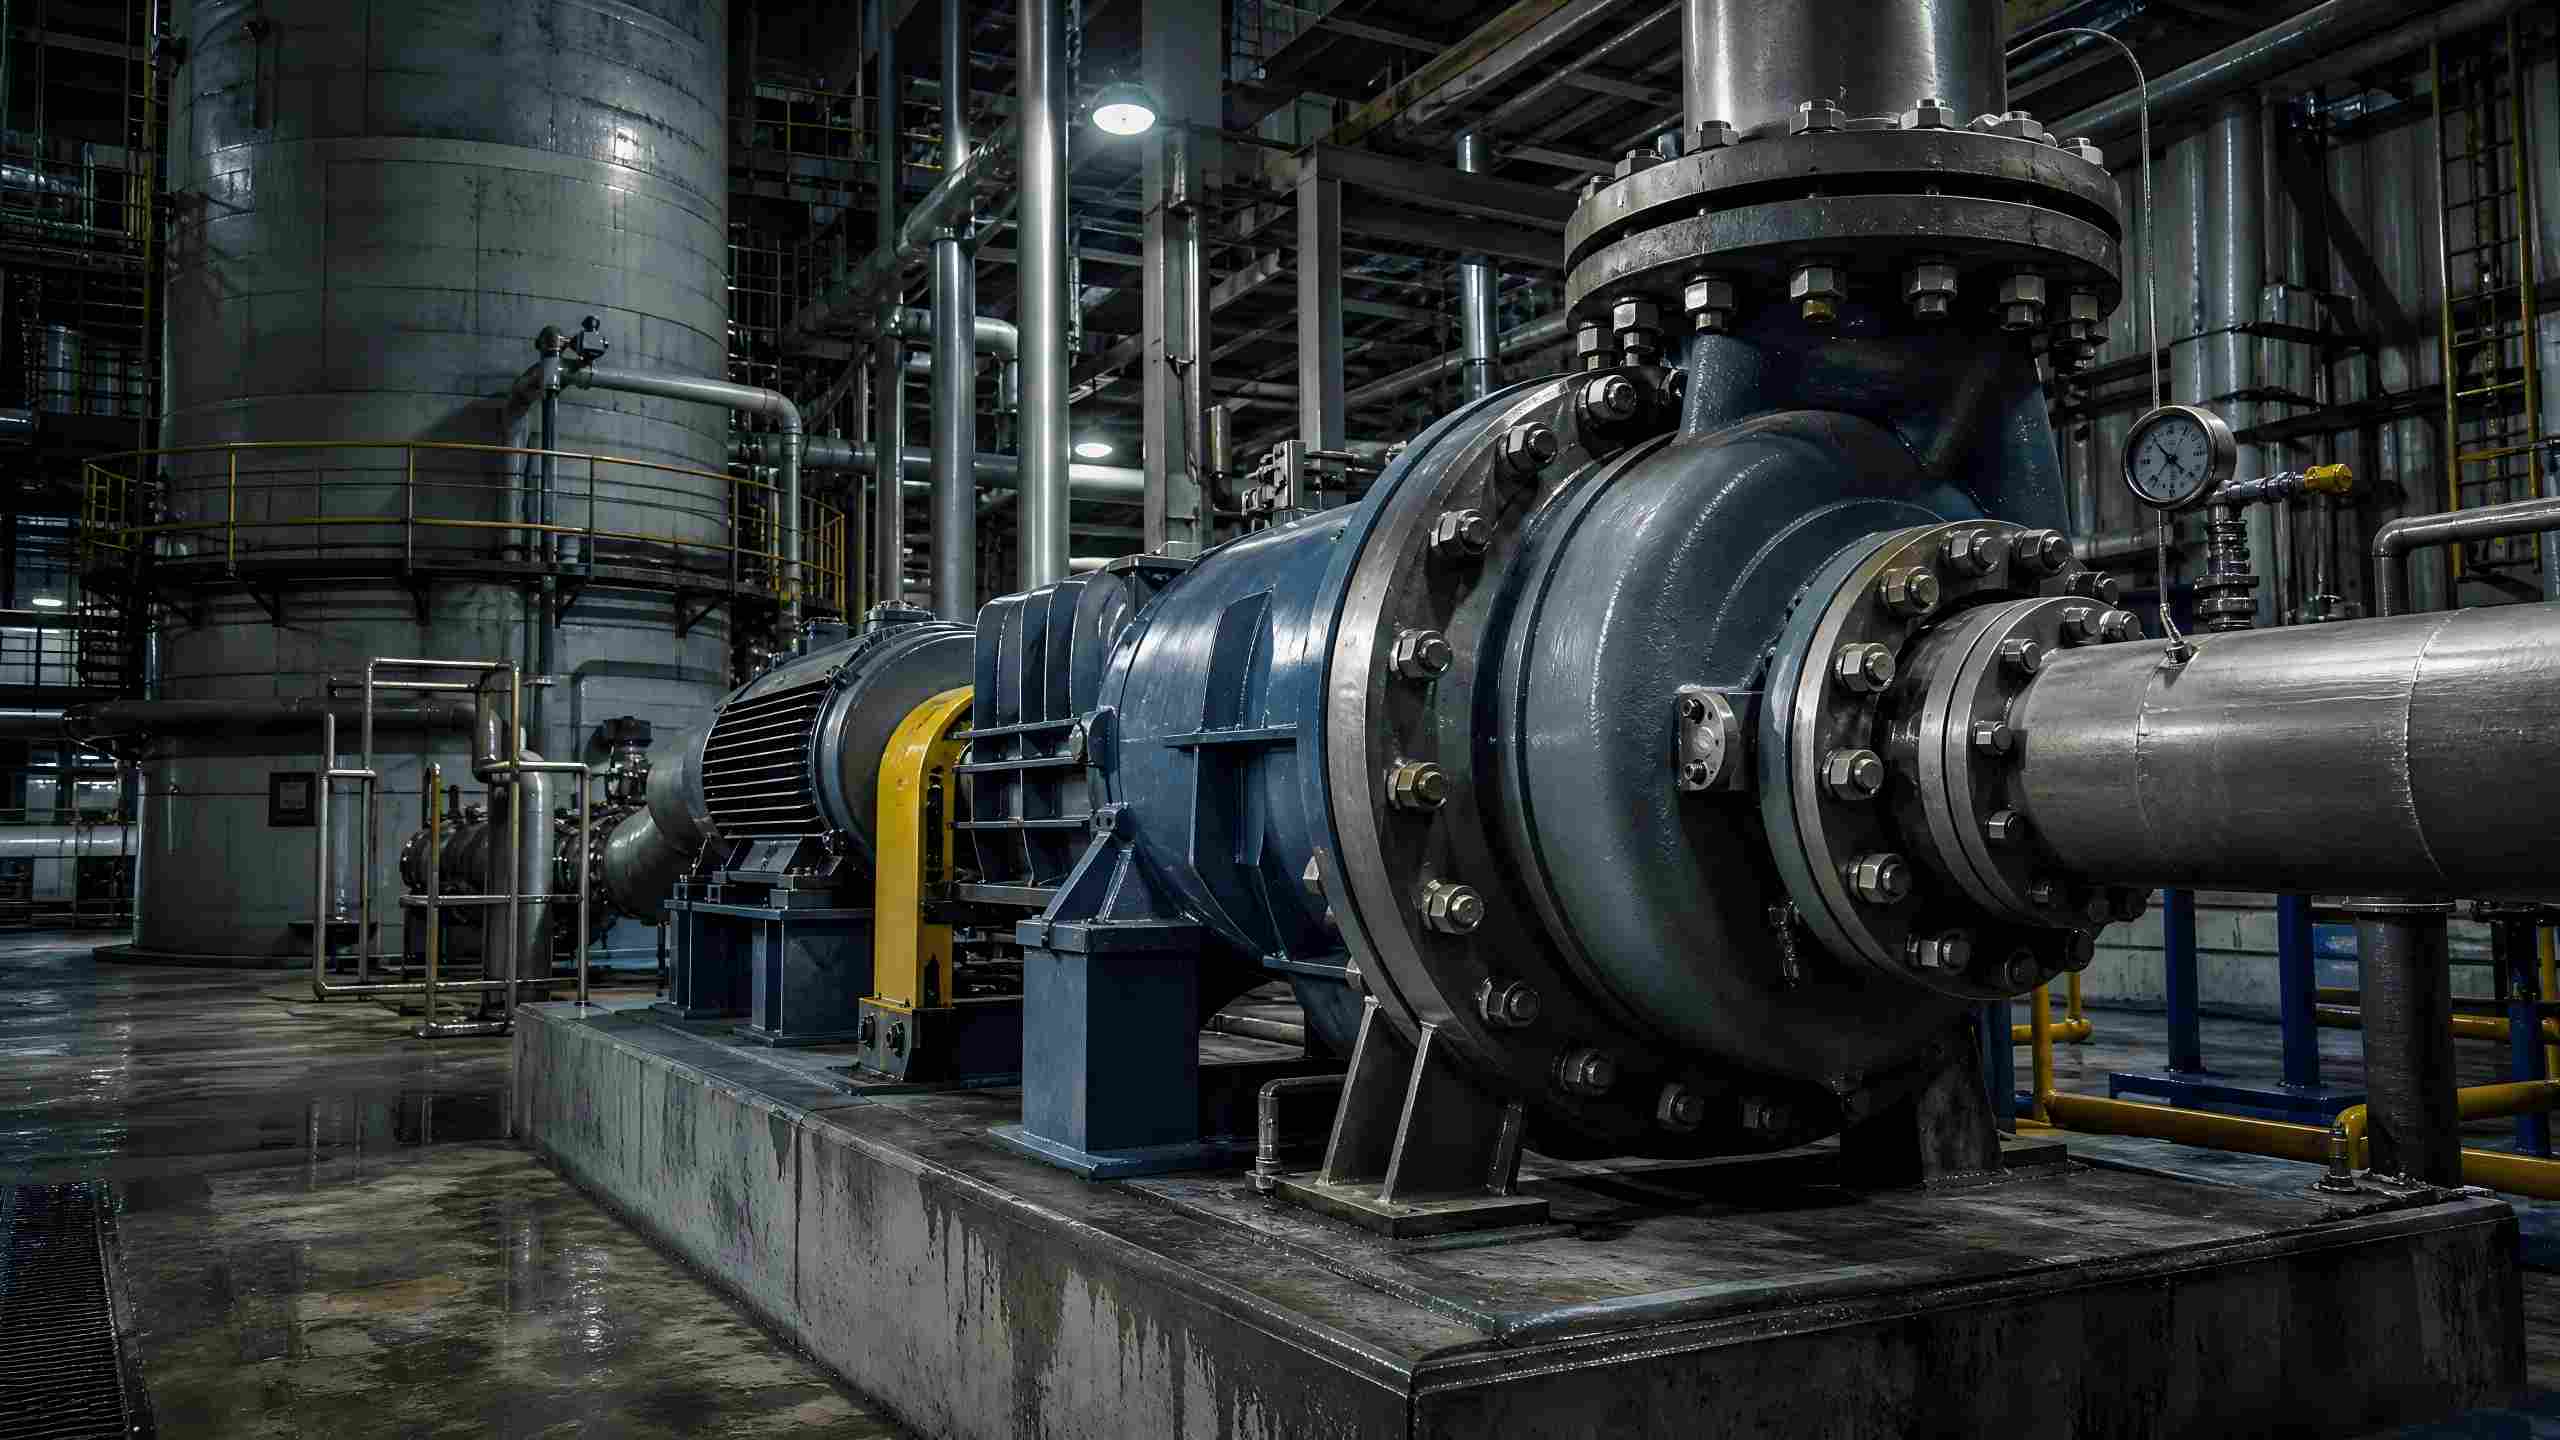
Pompa desulfurisasi adalah pompa khususpompa sentrifugal horisontaldengan ketahanan korosi dan abrasi yang disesuaikan untuk kondisi kerja desulfurisasi gas buang basah (FGD), subkategori pompa lumpur industri, yang secara fundamental berbeda dari pompa air bersih biasa.
Ini terutama mengangkut media asam seperti bubur batu kapur dan bubur gipsum, yang membawa partikel padat dengan sifat korosif yang kuat dan sifat abrasif yang tinggi. Oleh karena itu, pompa desulfurisasi diperkuat secara khusus pada material, struktur hidraulik, dan sistem penyegelan agar dapat beradaptasi secara stabil terhadap operasi industri beban tinggi terus menerus selama 24 jam dalam jangka panjang.
Jenis yang umum termasuk pompa sirkulasi penyerap, pompa pelepasan gipsum, pompa filtrat, dan pompa air limbah desulfurisasi, yang mencakup seluruh proses sirkulasi lumpur, pembuangan terak, dan pengolahan air limbah dalam sistem desulfurisasi.
Peralatan inti yang sangat diperlukan untuk sistem desulfurisasi basah, pompa desulfurisasi berfokus pada tiga aspek utama: peningkatan efisiensi desulfurisasi, kondisi kerja yang stabil, dan pengurangan emisi lingkungan.
1. Desulfurisasi yang efisien untuk menjamin kepatuhan gas buang
Ini secara terus menerus mengirimkan bubur penyerap batu kapur ke lapisan semprotan penyerap, yang menetralkan SO₂ dan SO₃ dalam gas buang untuk menghasilkan endapan gipsum. Efisiensi desulfurisasi peralatan dapat melebihi 95%, menurunkan konsentrasi gas buang SO₂ di bawah 35 mg/Nm³ untuk memenuhi standar lingkungan domestik dan internasional yang ketat.
2. Sirkulasi loop tertutup untuk menstabilkan operasi sistem
Melalui mode sirkulasi tertutup "pengisapan bubur di bagian bawah menara, penyemprotan atas, dan aliran balik reaksi", gas buang dan bubur mempertahankan kontak penuh dan berkelanjutan untuk menghindari fluktuasi efisiensi desulfurisasi dan memastikan pengoperasian sistem lengkap yang stabil dalam jangka panjang.
3. Konservasi energi dan pengurangan karbon untuk pemulihan sumber daya
Hal ini mengurangi emisi sulfida pada sumbernya untuk mengurangi polusi udara dan membantu perusahaan memenuhi target pengurangan emisi karbon ganda. Sementara itu, perusahaan ini mengangkut residu limbah gipsum ke peralatan dewatering untuk mewujudkan daur ulang limbah padat dan menurunkan biaya operasi dan pemeliharaan perusahaan.
4. Penyeimbangan kondisi kerja untuk membantu pengoperasian & pemeliharaan sistem
Ini mengalirkan air limbah desulfurisasi dan filtrat dewatering untuk menyeimbangkan tingkat cairan penyerap, mencegah kegagalan penghentian dan desulfurisasi yang disebabkan oleh tingkat cairan yang tidak normal dan memastikan pengoperasian peralatan tanpa henti.
5. Skenario Aplikasi Utama
Pompa desulfurisasi beroperasi berdasarkan prinsip gaya sentrifugal pompa sentrifugal pada kecepatan putaran 1450~2900 putaran/menit. Mereka mengubah energi mekanik menjadi energi potensial fluida untuk mewujudkan pengiriman lumpur yang bersirkulasi secara terus menerus, dibagi menjadi tiga tahap keseluruhan:
1. Hisap Bubur
Motor menggerakkan impeller untuk berputar dengan kecepatan tinggi, membentuk zona tekanan negatif di pusat impeller. Di bawah perbedaan tekanan udara, bubur di bagian bawah menara desulfurisasi terus-menerus ditarik ke dalam ruang pompa.
2. Konversi Energi
Impeler bekerja pada bubur, memberinya energi kinetik dan energi tekanan. Setelah bubur mengalir melalui volute, ia memperlambat dan menstabilkan tekanan, mengubah energi kinetik menjadi energi tekanan statis untuk membentuk fluida bertekanan tinggi dengan delivery head konvensional berkisar antara 10 m hingga 150 m.
3. Sirkulasi dan Reaksi Penyemprotan
Bubur bertekanan tinggi disalurkan melalui pipa ke puncak menara untuk disemprotkan secara atomisasi, sepenuhnya menetralkan gas buang bersuhu tinggi aliran balik untuk desulfurisasi. Lumpur yang dihasilkan setelah reaksi mengalir kembali ke dasar menara dan masuk kembali ke badan pompa untuk disirkulasikan, membentuk proses desulfurisasi loop tertutup yang berkelanjutan.
Ringkasan Prinsip: Pompa desulfurisasi meningkatkan tekanan dan mensirkulasikan slurry melalui gaya sentrifugal, memberikan daya medium yang stabil untuk reaksi desulfurisasi gas buang dan berfungsi sebagai landasan inti untuk pengoperasian sistem desulfurisasi yang efisien.
Menargetkan karakteristik media desulfurisasi yang korosif, abrasif, dan rawan penyumbatan, pompa desulfurisasi mengadopsi desain eksklusif yang dioptimalkan dengan keunggulan inti yang tercermin dalam tiga aspek: material, penyegelan, dan struktur hidrolik.
1. Komponen Aliran Tahan Korosi dan Abrasi
2. Sistem Perlindungan Penyegelan Ganda
3. Model Hidraulik efisiensi tinggi anti-penyumbatan
Mengadopsi desain jalur aliran yang melebar untuk melewatkan partikel padat hingga 20 mm, secara drastis mengurangi kemungkinan penyumbatan, beradaptasi dengan pengiriman bubur dengan kandungan padat tinggi dalam jangka panjang dengan konsumsi energi yang lebih rendah dan efisiensi yang lebih tinggi.
Pencocokan parameter yang akurat adalah kunci pengoperasian peralatan yang stabil. Parameter inti umum yang banyak diadopsi di industri adalah sebagai berikut:
Pengoperasian & pemeliharaan terstandar dapat secara efektif memperpanjang masa pakai peralatan dan menstabilkan efisiensi desulfurisasi. Poin-poin penting pengoperasian & pemeliharaan inti tercantum di bawah ini:
1. Inspeksi Patroli Harian
Kontrol indikator pengoperasian secara ketat: suhu bantalan ≤ 65℃, nilai getaran ≤ 4,5 mm/s; bersihkan filter saluran masuk 20~40 mesh secara teratur dan larang pompa berjalan kering tanpa bubur untuk menghindari abrasi.
2. Perawatan Berkala
Periksa keausan impeler setiap 3 bulan (kehilangan keausan yang diperbolehkan ≤ 3 mm); ganti segel mekanis dan gemuk pelumas berbasis litium NLGI Grade 2 setiap tahun, dan bersihkan endapan terak di dalam badan pompa.
3. Pemecahan Masalah Kesalahan Umum
Industri pompa desulfurisasi beralih ke arah kecerdasan, masa pakai yang lama, dan efisiensi energi:
Pompa desulfurisasi sepenuhnya disesuaikan dengan kondisi kerja desulfurisasi yang keras, dengan perbedaan inti dari pompa air bersih biasa sebagai berikut:
Mengandalkan prinsip sentrifugal pompa sentrifugal, pompa desulfurisasi mewujudkan pengisapan terus menerus, peningkatan tekanan, dan sirkulasi loop tertutup bubur desulfurisasi, yang berfungsi sebagai peralatan inti untuk sistem desulfurisasi basah industri. Dengan struktur eksklusif yang tahan korosi dan abrasi serta kinerja pengoperasian yang stabil, produk ini secara efisien menyelesaikan desulfurisasi gas buang dan pengurangan emisi untuk membantu perusahaan melakukan produksi sesuai dengan peraturan lingkungan.
Pompa desulfurisasi dengan pemilihan model yang wajar serta pengoperasian & pemeliharaan yang terstandarisasi dapat secara efektif mengurangi tingkat kegagalan peralatan, memperpanjang masa pakai, dan memangkas biaya produksi, sehingga berfungsi sebagai peralatan utama untuk produksi ramah lingkungan di industri berat.
Q1: Kategori pompa apa yang termasuk dalam pompa desulfurisasi?
A: Pompa desulfurisasi adalah pompa sentrifugal lumpur tahan korosi dan abrasi horizontal, pompa industri khusus untuk sistem desulfurisasi basah, tidak berlaku untuk kondisi kerja air bersih biasa.
Q2: Dapatkah pompa desulfurisasi menggantikan pompa air bersih biasa?
J: Secara teknis layak namun sangat tidak efisien dalam hal biaya. Pompa desulfurisasi memiliki biaya lebih tinggi dan dirancang khusus untuk kondisi kerja bubur terak; menggunakannya untuk penyaluran air bersih mengakibatkan kinerja dan modal terbuang sia-sia, sehingga penggunaan campuran tidak disarankan.
Q3: Apa penyebab utama berkurangnya laju aliran pompa desulfurisasi?
J: Penyebab utama meliputi abrasi impeler, penyumbatan pipa/filter, level cairan dasar menara yang terlalu rendah, dan kandungan padatan bubur yang terlalu tinggi. Penghapusan sumbatan yang ditargetkan, penggantian komponen, dan penyesuaian kondisi kerja dapat memulihkan kinerja.
Q4: Berapa batas atas ketahanan suhu dan kandungan padat yang diijinkan untuk pompa desulfurisasi?
J: Model standar tahan suhu dari -20℃ hingga 120℃, sedangkan model khusus dapat mencapai hingga 180℃. Pompa konvensional beradaptasi dengan lumpur dengan kandungan padat ≤ 60%, dan model yang diperkuat dapat disesuaikan untuk kondisi kerja konsentrasi tinggi.
Untuk pengetahuan lebih profesional mengenai peralatan fluida lingkungan, pantau terusTeffiko.